Непотопляемый бизнес: почему тендер «по самой низкой цене» неизбежно заканчивается вопросом «кому морду набить»
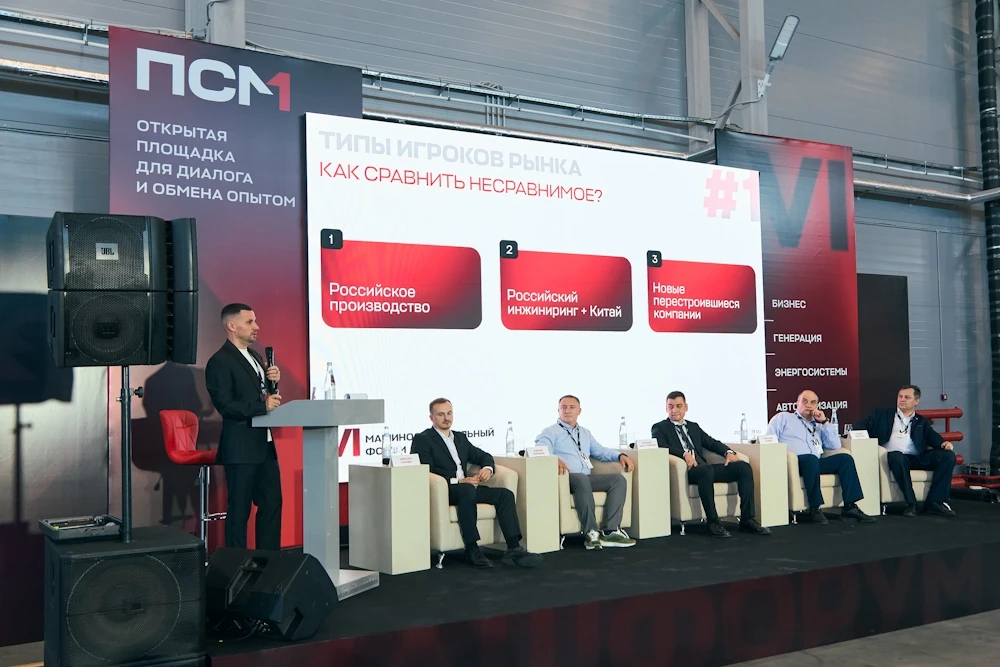
Тендерные закупки по «минимальной цене» стали красным флагом для российских заводов. Вместо реального импортозамещения предприятия получают сыромятину под видом параллельного импорта, перекрашенный конфискат и остановку технологических линий. На второй сессии VI Машиностроительного форума инженеры, проектировщики и заказчики откровенно поговорили о скрытой изнанке рынка тяжелого насосного оборудования и промышленной автоматики. Разобрали, чем честный ODM отличается от переклеивания шильдиков, как защитить производство от роли бесплатного испытательного полигона и почему ошибка в гидравлике неизбежно заканчивается вопросом «кому набить морду».
Закупка тяжелого промышленного оборудования по минимальной цене неизбежно приводит к аварийным остановам предприятий. Защитить инвестиции помогают три инструмента: отказ от примитивного бренд-лейблинга в пользу честного ODM с сохранением прав на разработку в РФ, внедрение 12-раздельного функционального ТЗ для отсева гаражных однодневок и сквозной гидравлический расчет всего тракта, без которого даже идеальный агрегат гарантированно выйдет из строя.
Двойное дно «непотопляемости»: что изменилось на промышленном рынке
Название дискуссии — «Непотопляемый бизнес» — на сессии форума раскрылось сразу в двух смыслах. Буквальном — через совместное проектирование и строительство тяжелых плавучих насосных станций (ПНС), предназначенных для осушения карьеров и работы на хвостохранилищах горно-обогатительных комбинатов. И фигуральном — как способность российских машиностроителей, интеграторов и промышленных заказчиков удерживать на плаву производственные цепочки после тектонического перестроения 2022 года.
До 2022 года промышленный ландшафт был понятным и структурированным. В сегменте насосного оборудования, частотных приводов и промышленной автоматики доминировали глобальные западные бренды. Предприятия привыкли работать в рамках устоявшихся каталогов, отлаженного сервиса и предсказуемой гарантии.
После ухода европейских концернов рынок оказался перед опасной развилкой:
- С одной стороны, возник соблазн лобового «импортозамещения»: попытки переклеить шильдики на чужую продукцию или на скорую руку наладить отверточную сборку без реального контроля конструкторской документации.
- С другой стороны, европейский «зоопарк» брендов сменился азиатским: в погоне за сохранением бюджетов закупщики открыли двери сотням безымянных поставщиков. В результате вместо снижения рисков предприятия получили хаос несовместимых компонентов, срыв поставок и отсутствие сервисной ответственности.
Как отметил модератор сессии, генеральный директор ПСМ Андрей Медведев, за прошедшие годы иллюзии рассеялись. Российская промышленность прошла путь от первичного шока к пониманию новой реальности, где механическая замена западного оборудования на самый дешевый аналог из Азии неизбежно ведет к авариям, остановке обогатительных фабрик и многомиллионным убыткам.
Выживание промышленного проекта сегодня зависит от способности выстроить сквозную инженерную цепочку — от проектирования сложной гидравлики до выбора партнеров, готовых отвечать за работоспособность комплекса на объекте головой.
Иллюзия импортозамещения: бренд-лейблинг, утопия микроэлектроники и честный ODM
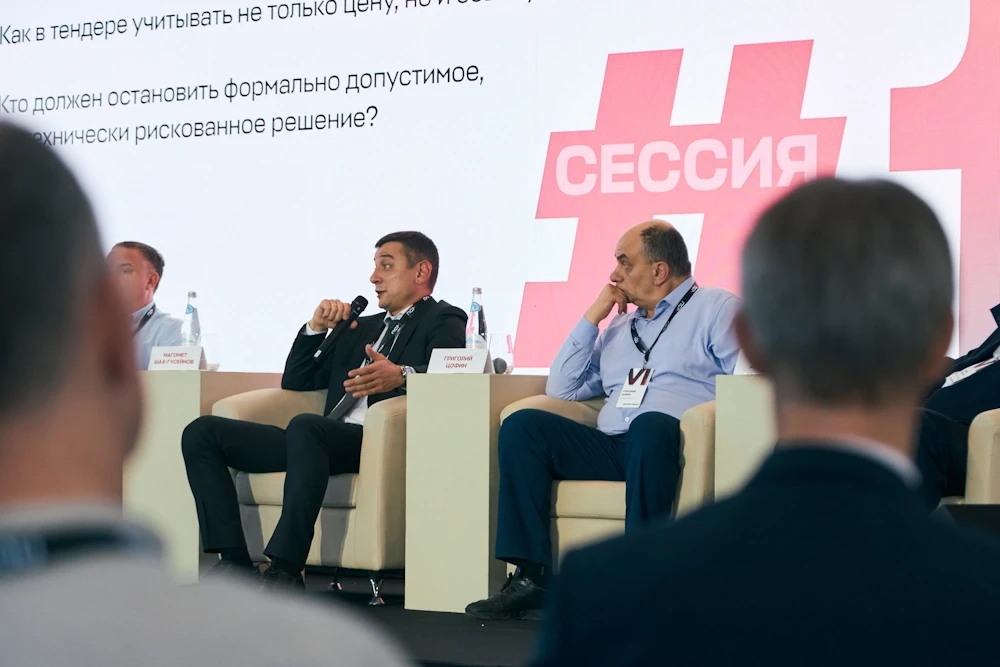
После ухода глобальных концернов рынок наводнили заявления о «стопроцентном российском импортозамещении» сложной силовой электроники. Однако за громкими лозунгами часто скрываются банальные манипуляции. На сессии Магомет Шах-Гусейнов, генеральный директор компании VEDA (выросшей из российского подразделения Danfoss, работавшего в стране с 1993 года), открыто разобрал изнанку взаимодействия с азиатскими фабриками и объяснил, где проходит граница между технологическим суверенитетом и самообманом.
Цивилизованный уход Danfoss через процедуру Management Buyout (MBO), одобренную Минпромторгом, позволил команде сохранить все нематериальные активы: инженерный штат, сервисную сеть и коммерческую политику. Но при поиске новых производственных площадок бизнес столкнулся с тремя принципиально разными моделями работы:
- Бренд-лейблинг (наклеивание шильдиков). Самый массовый путь в стране. Компания закупает готовое серийное изделие на китайском заводе и просто клеит свой логотип на корпус. Контроль схемотехники и компонентной базы здесь равен нулю: завод в любой момент может изменить ревизию платы, сэкономить на транзисторах или конденсаторах, а заказчик в России узнает об этом только при аварии на площадке.
- Отверточная псевдолокализация (формат «80 на 20»). Завод ввозит до 80% готовых импортных плат и узлов, выполняя в России лишь простейшую механическую сборку внешнего каркаса и окраску. Это имитация производства: самая низкоинтеллектуальная работа делается внутри страны, а критическая зависимость от иностранного завода никуда не исчезает.
- ODM-партнерство (Original Design Manufacturing). Модель, на которую сделала ставку VEDA. Инжиниринговый центр в России полностью формирует техническое задание, специфицирует схемотехнику вплоть до каждого дискретного элемента, разрабатывает собственный софт и алгоритмы управления. Азиатская площадка выступает контрактным сборщиком.
Главное преимущество честного ODM-производства — реальный технологический суверенитет. Если конкретный сборочный завод начинает срывать сроки или ухудшает условия, документация и права на разработку остаются у российской компании. Заказ безболезненно переносится на любую другую фабрику в Китае, Индии или Иране, а потребитель в России получает тот же самый прибор с неизменными характеристиками и надежностью.
Битва за права и тонкости восточных переговоров
Построение честного ODM-партнерства потребовало слома стереотипов. Переговорный процесс в Азии кардинально отличается от западного. Если европейцы привыкли сразу открывать финансовые модели, то попытка начать диалог с азиатскими партнерами «в лоб» с цен и сроков воспринимается как грубость. Переговорам предшествует длинная стадия выстраивания личных отношений.
Но главный конфликт разворачивался вокруг интеллектуальной собственности. Получив техническую спецификацию, китайские сборочные площадки выдвигали встречные условия:
- Разрешить им продавать разработанное изделие на внешних рынках от своего имени.
- Наносить на прибор собственный китайский бренд вместо российского.
Позиция VEDA была обоснованной: прибор спроектирован российской инженерной школой и защищен специальными международными соглашениями об охране IP-прав. Фабрика не имеет права производить этот продукт без заказчика или продавать его третьим лицам. Без российского софта и строгих технических условий азиатский конвейер просто не способен выпустить продукт требуемого уровня.
Почему локализация производства низковольтных плат в РФ — утопия
На популярный вопрос о возможности создания частотно-регулируемого привода (ЧРП) со 100% циклом производства в России эксперты дают предельно отрезвляющий ответ: рынок необходимо делить на два класса.
- Средневольтные преобразователи частоты. Более крупные и конструктивно доступные устройства. Их производство по полному циклу в России абсолютно реально и уже успешно ведется на отечественных мощностях.
- Низковольтные преобразователи частоты. Полноценный выпуск таких устройств в России с пайкой собственных плат не имеет под собой экономического смысла.
Для массового выпуска низковольтных ЧРП внутри страны нет ни гигантских объемов потребления, способных окупить заводы микроэлектроники, ни сформированной десятилетиями полупроводниковой культуры. Лобовая попытка спаять плату низковольтного частотника силами отечественных заводов приведет лишь к тому, что прибор получится дорогим, технически отсталым, нефункциональным и громоздким.
Реальная сила отечественных машиностроителей сегодня сосредоточена в создании собственного встроенного софта, системной интеграции и автоматизированной сборке на базе надежных контрактных компонентов. Попытка же локализовать каждую микросхему в силовой электронике становится дорогостоящим технологическим тупиком.
Отечественный монополист насосного оборудования против поставщика азиатского зоопарка
Насосное оборудование — сердце любого горно-обогатительного комбината, металлургического завода или ТЭЦ. Но если в энергетике позиции отечественных производителей защищены государственными барьерами, то в секторе тяжелой горной добычи начинается столкновение трех сил: российских машиностроительных гигантов, азиатских заводов и консервативных промышленных заказчиков.
Позиция Группы ГМС: закон азиатского рынка и новый «зоопарк»
Холдинг ГМС (объединяющий крупный пул насосных заводов) начал готовиться к конкуренции с западными гигантами еще в начале 2010-х годов. По словам Алексея Токмакова, к 2022 году предприятия холдинга уже обладали линейками для замещения ушедших европейцев. Однако условия конкуренции в отдельных отраслях оказались принципиально разными:
- Тепловая энергетика под защитой регулятора. В сегменте генерации и ТЭЦ отбиваться от недобросовестного импорта помогают постановления Правительства РФ № 719 и № 1875, которые обязывают заказчиков приобретать отечественное оборудование.
- Горно-металлургический комплекс (ГМК) и водоканалы. Здесь государственного протекционизма меньше, и заказчики продолжают выбирать поставщиков преимущественно по минимальной закупочной цене.
В результате прежний европейский «зоопарк» брендов просто сменился азиатским. При этом Алексей Токмаков подчеркнул базовый закон работы с китайскими заводами: «Качество поставленного оборудования напрямую зависит от того, сколько денег вы привезли». Азиатский агрегат по паспорту выдаст ровно те же напор и подачу, но из-за дешевых сплавов и упрощенного материального исполнения его реальный межремонтный ресурс окажется в разы ниже.
Позиция заказчика (РУСАЛ): почему горняки держатся за импорт
Взгляд с другой стороны представил Григорий Цофин, представитель компании «Боксит Тимана» (входит в структуру РУСАЛ). Предприятие разрабатывает месторождения в тяжелейших климатических и геологических условиях, поэтому его подход к импортозамещению лишен корпоративного оптимизма.
- Специфика тяжелой пульпы. Горнодобывающее оборудование комбината по-прежнему базируется на тяжелом импорте — Komatsu, Caterpillar, Hitachi, а по насосной группе предприятие работает с брендом Cornell (с короткими паузами на Amos). Когда комбинат ранее обращался в отечественные структуры, включая службы «Гидромашсервиса», предприятия просто не могли закрыть требования ТЗ: перекачку абразивных сред с крупными твердыми фракциями.
- Ценовой компромисс. Исторически американские насосы Cornell давали идеальный баланс цены и износостойкости проточной части, в то время как альтернативы от Metso или Weir стоили кратно дороже.
- Предел прочности дизелей. В тяжелой генерации предприятие аналогично вынуждено держаться за машины Cummins. Опыт показал, что в карьерных условиях с колоссальными нагрузками не выдерживает даже техника уровня Mitsubishi, не говоря о базовых отечественных конверсиях.
Как заводу не стать испытательной площадкой для чужих ошибок в тендере
Главная системная беда крупных промышленных холдингов кроется в регламентах закупок. Когда ключевым и единственным критерием выбора в тендере становится минимальная цена, предприятие имеет риск превратиться в бесплатный краш-тест-полигон для недобросовестных поставщиков и гаражных фирм-однодневок.
После 2022 года рынок захлестнула волна псевдооригиналов: под видом параллельного импорта посредники начали массово поставлять откровенный брак. По выражению Григория Цофина, завод регулярно сталкивался с «сыромятиной», на которую просто наклеена качественная полиграфия с логотипами мировых брендов. Когда такой узел выходит из строя в первые недели работы, фирма-поставщик уходит в глухой отказ и не несет никакой гарантийной ответственности.
Чтобы защитить производство от превращения в испытательную площадку с постоянными авариями, практики горнодобывающей отрасли выработали четыре рубежа инженерной самообороны:
- Запрет на дробление технологических узлов. Заказчик на уровне внутренних регламентов запретил делить закупку одного узла или сопоставимых агрегатов между разными поставщиками. Комплекс должен поставляться единым пакетом с неразрывной гарантией.
- Жесткий квалификационный фильтр. На открытые тендеры по ремонту и поставкам приходят десятки компаний, чьих возможностей хватает максимум на то, чтобы «покрасить двигатель перед отгрузкой». На предприятии ввели систему жесткого предквалификационного отбора: из пула претендентов отсекают однодневки, формируя закрытый список из 7–8 проверенных игроков с постоянным контролем исполнения обязательств. При малейшем срыве гарантии компания навсегда вычеркивается из реестра.
- Принудительный диалог с цеховиками. Закупочный комплаенс часто пытается изолировать поставщиков от прямого контакта с заводскими инженерами, требуя формальной переписки через тендерные площадки. В «Боксите Тимана» этот барьер сломали: по каждому ответственному агрегату закупка идет только через совместные технические заключения коммерсантов и цеховых инженеров, понимающих реальные условия работы машины.
- Входной барьер через экстремальную обкатку. Как подтвердил опыт инжиниринговой компании Rock and Mill и производителя приводов VEDA, надежные производители сами предлагают передавать оборудование в опытно-промышленную эксплуатацию. Агрегаты ставят на самые сложные участки на 2–3 месяца. Только если оборудование доказало заявленные параметры в реальной грязи и под пиковыми нагрузками, бренд включают в официальный вендор-лист.
Ошибки проектирования: «Воронежский тупик 13» и цена слепой веры в 5 млрд рублей
На этапе подготовки закупки главным барьером между заказчиком и производственной катастрофой должен стоять генеральный проектировщик. Однако на практике проектные решения часто ломаются либо под давлением тендерных регламентов, либо из-за слепой веры инвесторов в «нарисованные» показатели.
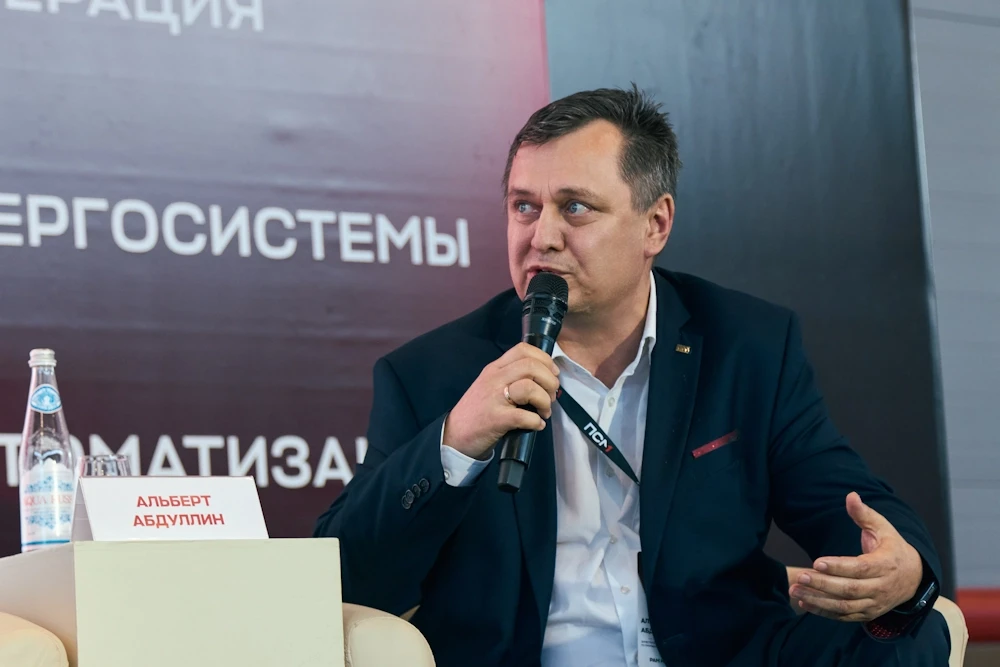
Альберт Абдулин, руководитель инжиниринговой компании Rock and Mill (в штате которой работает порядка 300 промышленных проектировщиков для горнодобывающей отрасли), детально показал, как некомпетентность на стадии чертежей оборачивается миллиардными убытками.
Почему опросный лист открывает дорогу «гаражам»
Классическая ошибка закупщиков кроется в выходе на торги с типовым опросным листом. Заполнив формальные параметры подачи и напора, в тендер легко заходит любой посредник или полукустарный цех. Чтобы исключить ненадежных поставщиков, инженеры Rock and Mill перешли на выпуск функционального технического задания (ФТЗ) из 12 разделов:
- Квалификационные фильтры. В ТЗ закрепляются требования к поставщику — срок реальной работы на рынке не менее 5 лет, финансовая устойчивость, производственные мощности и наличие пула подтвержденных аналогичных внедрений.
- Проверка на знание физики (65 методик расчета). При подборе насоса на тяжелую хвостовую пульпу существует 65 признанных методик расчета. Проектировщик сам пересчитывает гидравлику минимум по трем формулам, после чего запрашивает расчет у претендента. Если завод присылает некорректные цифры, его заявку немедленно отклоняют. Не понимая гидродинамику абразивной пульпы, предприятие гарантированно поставит неработоспособный узел.
Кейс «Воронежский тупик 13»: как пилят конфискат
Показательный пример тендерного абсурда из практики Альберта Абдулина — участие в закупках клонов известных производств.
На один из конкурсов заявились две компании: реальный завод «Самарский электрощит» и фирма с похожим названием, зарегистрированная по адресу «Воронежский тупик, 13». У второй организации цена оказалась существенно ниже. Аудит показал, что весь штат компании-победителя состоял из шести сварщиков и одного главного бухгалтера. При этом фирма торговала электротехническим оборудованием на сотни миллионов рублей: дельцы скупали судебный конфискат, распиливали его, перекрашивали в гараже и выдавали за новые сертифицированные системы.
«Разбирайте всё и стройте заново»
Еще более опасный сценарий — когда инвестор игнорирует предостережения инженеров ради авторитета зарубежных консультантов:
- Камчатский тупик с канадским экспертом. На объекте с иностранным финансированием на Камчатке зарубежный консультант настоял на технологической схеме, где четыре кучи концентрата в цехе перемешивались и подавались в один бункер обычным колесным погрузчиком. Российские проектировщики доказали, что в такой схеме технологического перемешивания не происходит, объект не пройдет государственную экспертизу, и предложили автоматизированную конвейерную систему взвешивания. Инвестор заявил: «Я верю канадцу, делайте по его схеме». Итог — зависший проект и невозможность сдачи объекта.
- Сказка про извлечение в 87%. На одном из ГОКов инвесторы показали технологический регламент обогащения с заявленным извлечением ценного компонента на уровне 87%. Эксперты Rock and Mill провели аудит и заявили, что на этой руде и технологической схеме реальный выход составит максимум 35%, отказавшись ставить подпись под проектом. Заказчик нашел сговорчивых проектировщиков и вложил в строительство более 5 миллиардов рублей. Фабрика выдала ровно те самые 35% извлечения. Заказчик вернулся с вопросом: «Что нам делать дальше?». Ответ инженеров был единственно возможным: демонтировать построенный комплекс и проектировать принципиально новую технологию с нуля.
Трехстадийный ОТР как инструмент спасения инвестиций
Чтобы заказчик не хоронил миллиарды в бетоне, в практику промышленного проектирования внедряют трехстадийную разработку основных технических решений (ОТР):
- Стратегический ОТР (выбор глобальной концепции фабрики).
- Дисциплинарный ОТР (увязка направлений: гидравлика, электрика, металлоконструкции).
- Узловой ОТР (детальный расчет конкретных технологических точек и насосных переделов).
На этапе ОТР инженеры прорабатывают до 14–15 вариантов технологических компоновок, затрачивая до половины ресурсов стандартной стадии «ПД» (проектной документации). Только такая вариативность позволяет найти математически обоснованный оптимум и застраховать проект от ошибок задолго до закупки оборудования и выхода строителей на площадку.
«Кому морду набить»: ловушка пакетирования и гидравлический рассчет
В машиностроении есть опасная иллюзия: если взять надежный насос, качественный двигатель и смонтировать их на прочной раме, система гарантированно будет работать. Однако на практике насос всего лишь сердце сложного технологического организма. Если не просчитана вся гидродинамическая цепочка, даже самый дорогой агрегат превращается в груду мертвого металла.
Кейс на банкете УГМК: цена роли «пакетировщика»
Генеральный директор ПСМ Андрей Медведев поделился показательной историей, которая заставила компанию пересмотреть бизнес-модель насосного направления.
На слете энергетиков УГМК к руководству завода подошел главный энергетик одного из дальневосточных ГОКов с прямым вопросом: «Кому из вас морду набить — вам или компании, которая нам поставляла установку?»
Выяснилось следующее:
- Схема поставки. На тот момент ПСМ выступил простым субподрядчиком — так называемым «пакетировщиком». Поставщик выиграл тендер и привез давальческий насос, а завод выполнил механическую сборку металлоконструкций, обвязку, электрику и заводские тесты, не отвечая за гидравлический расчет проекта.
- Инженерный провал. Проектировщики поставщика грубо просчитались в гидравлических сопротивлениях и перепадах высот между резервуаром фабрики и насосной станцией. В результате вода просто не дошла до обогатительной фабрики и встала в трубе.
- Репутационный удар. Компании-посредника на объекте не оказалось, а заказчик приезжал на приемку на завод ПСМ. В глазах горняков виновником аварии стал именно изготовитель станции. В золотодобывающей отрасли Дальнего Востока сарафанное радио разносит новости моментально, и подобный инцидент мог похоронить репутацию предприятия.
Этот случай поставил точку в компромиссах. ПСМ принципиально отказался от работы через перекупщиков и ушел от сборки чужих «давальческих» агрегатов. Компания перестроила бизнес-юнит, перейдя от выпуска единичных насосных установок к разработке комплексных насосных станций, где инженеры несут полную ответственность за подбор гидравлики, автоматизацию и поведение среды в трубопроводе.
Кейс за полярным кругом: что скрывал опросный лист
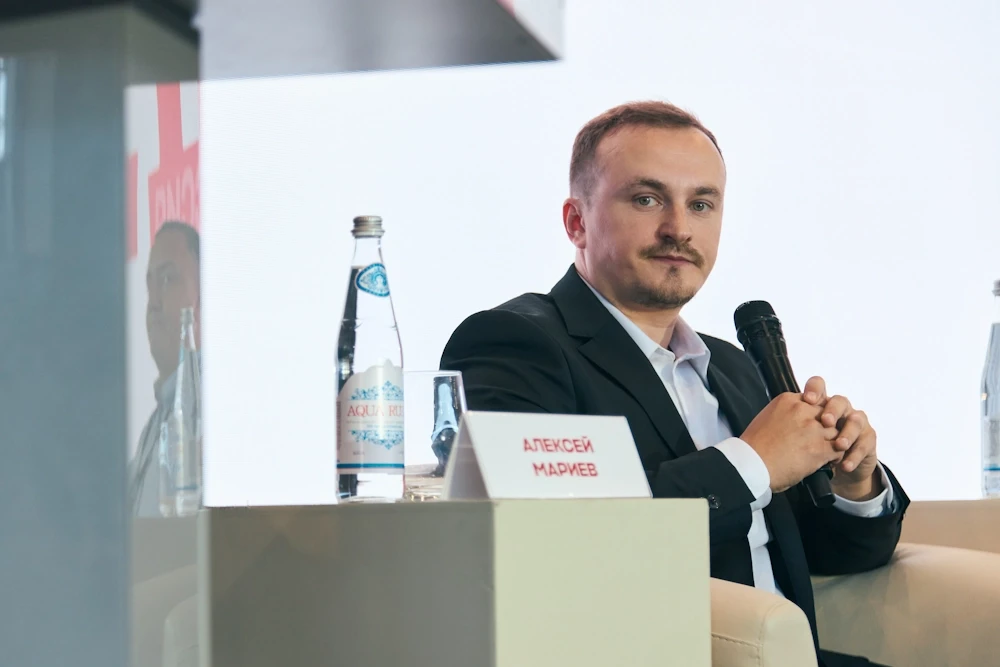
Руководитель направления насосного оборудования ПСМ Алексей Мариев привел свежий пример того, почему слепое следование опросному листу заказчика ведет к возможной аварии.
В компанию поступил стандартный опросный лист на плавучую насосную станцию для карьера за полярным кругом с фиксированной рабочей точкой: конкретные напор и подача. Назначение по документам — откачка воды с хвостохранилища на фабрику.
Инженеры ПСМ засомневались в исходных данных и начали по спутникам и схемам поднимать профиль трассы, считать гидравлические сопротивления и разбирать реальных потребителей. Вскрылась совершенно другая технологическая картина:
- Помимо фабрики, станция должна была одновременно питать два земснаряда, которые включались поочередно в летний период для расчистки хвостов.
- Параллельно ветка шла на накопительную емкость фабрики оборотного водоснабжения.
- Дополнительно станция должна была заполнять технологический прудок для соседнего предприятия.
Собери завод установку строго по опросному листу, при переменной работе земснарядов поток потерял бы критическую скорость. Тяжелая пульпа в трубе мгновенно выпала бы в осадок, закупорив многокилометровую магистраль намертво. Заводские инженеры пробились через закупочный комплаенс напрямую к цеховым технологам, полностью пересчитали режимы и спроектировали станцию под реальный график работы.
Стерлитамакская ТЭЦ: когда насосы давят друг друга
Аналогичным примером из большой энергетики поделился Алексей Токмаков (Группа ГМС). На Стерлитамакской ТЭЦ производили замену питательного насоса. Все действующие агрегаты станции выдавали подачу 500 м³/ч и давление 180 атмосфер.
Ради мнимого экономического эффекта технологи станции запросили новый насос с давлением 160 атмосфер. Поставленный агрегат был безупречен по качеству, но при пуске начал срезать подшипники и аварийно отключаться автоматикой. Претензии поступили заводу-изготовителю.
Аудит показал банальную ошибку системной увязки. Более слабый насос врезали в общий коллектор с мощными машинами, и соседи с давлением 180 атмосфер попросту передавливали его обратно. Насос работал не в технологической точке, а в режиме тяжелого гидравлического удара.
Итог. Насос исполнительный механизм. Любой качественный насос (отечественный Д, консольный К, Cornell или Delium) будет работать десятилетиями, если система вокруг него собрана верно. Но если в расчете гидравлики, температурного режима или сечения магистрали допущена ошибка на миллиметр, виноватым на стройплощадке всегда сделают производителя «железа».
Ошибка в оборудовании или ошибка в партнере?
В кульминации сессии генеральный директор ПСМ Андрей Медведев задал участникам блиц-вопрос, который подвел черту под всей дискуссией: что для промышленного проекта опаснее — ошибиться в выборе оборудования или ошибиться в выборе партнера?
Мнения спикеров разделились, обнажив два разных, но одинаково критичных среза проектной работы:
- Ставка на «железо». Руководитель насосного направления ПСМ Алексей Мариев настоял на первостепенности техники, что если просчитаться с гидравликой и материальным исполнением проточной части, проект не спасет ни один поставщик. Однако качество оборудования неразрывно связано со скоростью реакции контрагента. Если при монтаже выявляется неисправность датчика или брак отливки, надежный завод обязан оперативно выдать замену со склада.
- Ставка на партнера. Генеральный директор VEDA Магомет Шах-Гусейнов и глава инжиниринговой компании Rock and Mill Альберт Абдулин сошлись во мнении, что компетентный партнер важнее бренда на шильдике.
- Альберт Абдулин объяснил это механикой проектирования: грамотный партнер видит реальную технологическую цепочку целиком и всегда остановит инженера: «Ты ошибся в запятой, на аналогичном ГОКе под эту пульпу нужен совсем другой диаметр сгустителя и другой насос».
- Магомет Шах-Гусейнов привел отзыв клиентов, когда VEDA перезаключала контракты с более чем 400 контрагентами после ухода Danfoss. Заказчики заявили, что готовы брать любое рекомендованное оборудование, потому что в руках сильной команды оно гарантированно превращается в работающий продукт.
- Горький опыт компромиссов: Представитель РУСАЛа Григорий Цофин подчеркнул, что разделить эти сущности невозможно. Предприятие на собственном опыте проверило попытку сэкономить, закупив специализированный локомобиль для рудничной железной дороги по рекордно низкой цене, а разгребать последствия пришлось годами. Дешевое «железо» в связке с безответственным сборщиком неизбежно оборачивается катастрофой.
Главный вывод: испытание пусконаладкой
Подводя итоги круглого стола, Андрей Медведев констатировал, что на бумаге любой проект выглядит гладко, но реальный уровень оборудования и подрядчика проявляется только в момент запуска объекта.
На сложной стройке всегда что-то идет не по плану — меняется состав перекачиваемой среды, плывут грунты, вскрываются ошибки гидравлических сопротивлений. И победителем в итоге оказывается не тот, кто продавил минимальный ценник в закупках, а генеральный партнер, который берет на себя комплексную ответственность, не прячется за субподрядчиков и доводит запуск до результата. При этом важно сохранять трезвый инженерный баланс: как резюмировали эксперты, собрать долговечный промышленный объект из «палок и антиповидла» невозможно даже с самой сильной сервисной командой.
Точку в дискуссии поставили практическим дедлайном. Строящаяся плавучая насосная станция, компоненты которой собирались при участии спикеров сессии, выйдет на обкатку весной. Именно тогда, когда тяжелый карьер начнет осушаться на реальной пульпе, инженерные расчеты пройдут свою главную проверку на непотопляемость.
Часто задаваемые вопросы
При бренд-лейблинге компания покупает готовую серийную продукцию зарубежного завода и просто клеит на нее свой логотип. Заказчик не контролирует схемотехнику: производитель может в любой момент удешевить компоненты или изменить ревизию платы, о чем покупатель узнает только во время аварии.
В модели честного ODM (Original Design Manufacturing) отечественный инжиниринговый центр полностью разрабатывает техническое задание, схемотехнику, компонентную базу и собственный софт. Зарубежный завод выступает лишь контрактным сборщиком. Все права на интеллектуальную собственность и конструкторскую документацию остаются у российской компании: при срыве условий производство можно быстро перенести на другую контрактную площадку без потери качества прибора.
Практика горнодобывающей отрасли выделяет четыре рубежа инженерной самообороны:
- Запрет на дробление технологических узлов: заказчик закупает сложный агрегат единым комплексом у одного ответственного поставщика с неразрывной гарантией.
- Жесткая предквалификация: формирование закрытого реестра проверенных игроков с отсевом компаний, не имеющих реальных производственных мощностей.
- Прямой контакт с цеховиками: преодоление барьера формального закупочного комплаенса и обязательное согласование ТЗ с главными механиками и инженерами предприятий, знающими реальные условия эксплуатации.
- Опытно-промышленная эксплуатация (ОПЭ): тестовая обкатка агрегата на самых тяжелых участках в течение 2–3 месяцев перед включением бренда в вендор-лист.
Стандартный опросный лист с базовыми параметрами напора и подачи открывает дорогу на торги перекупщикам и полукустарным мастерским.
ФТЗ из 12 разделов — это детализированный документ, который отсекает недобросовестных поставщиков на этапе подачи заявок. Он фиксирует требования к опыту работы компании (от 5 лет), финансовой устойчивости, производственным мощностям и наличию подтвержденных внедрений. Кроме того, ФТЗ включает проверку поставщика на знание гидродинамики: претендент обязан предоставить собственные математические расчеты гидравлики под тяжелые среды, которые проектировщик перепроверяет минимум по трем независимым формулам.
Пакетировщик — это сборщик-субподрядчик, который берет готовый насос от внешнего поставщика, устанавливает его на раму, монтирует двигатель, шкаф управления, обвязку и проводит механические тесты, но не выполняет расчет гидравлики всей системы объекта.
Главный риск такой схемы в разрыве ответственности. Если проектировщик поставщика ошибся в расчете высотных отметок или гидравлических сопротивлений магистрали, среда остановится в трубопроводе или выпадет в осадок. В нештатной ситуации посредник «пропадает», а претензии и репутационный удар заказчик адресует заводу, изготовившему станцию.